发布时间:2026-09-24 访问次数:0
平口钳是机械加工中应用广泛的通用夹具,其夹持松紧度的调节直接影响工件装夹稳定性与加工精度。夹持过松易导致工件在切削过程中发生位移,造成尺寸超差甚至安全事故;夹持过紧则可能使薄壁或软质工件产生变形,影响加工质量。科学调节夹持松紧度,需结合工件特性与操作规范,实现稳定夹持与工件保护的平衡。
基础调节方法
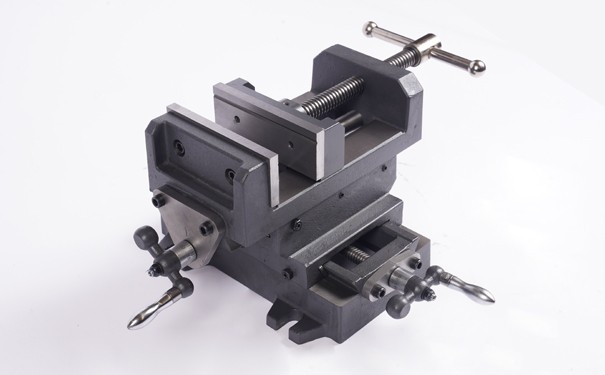
平口钳的夹紧力通过旋转手柄带动丝杠,推动活动钳口向固定钳口靠拢产生,调节过程中需遵循“两段式夹紧法”。首先是初定位环节,将工件放置在钳口中部,用手轻推工件使其靠紧固定钳口,随后缓慢转动手柄,直至活动钳口初步接触工件表面,此过程避免快速拧紧导致工件位置偏移。
其次是精夹紧环节,采用单手适度加力旋转手柄,以手腕自然发力为宜,通常在手柄旋转到位后额外加1/4至半圈即可获得理想夹紧力,严禁猛力扳动手柄或使用加力杆强行施力,避免因夹紧力过大造成工件变形或丝杠损坏。对于常规刚性工件,可通过轻推工件确认无位移,同时观察工件是否轻微嵌入钳口齿纹但无明显变形,以此判断夹持松紧度是否合适。
特殊工件调节技巧
针对软质、薄壁或精密工件,需采取额外保护措施避免夹持损伤。对于铝、铜、塑料等软质材料,可在钳口与工件之间垫入0.5-1mm厚的铜皮、铝箔或硬纸板,既能缓冲夹紧力防止钳口齿纹咬伤工件表面,又能增强摩擦力提升夹持稳定性。
薄壁件夹持时易产生椭圆变形或翘曲,应采用宽钳口或专用弧形钳口增大接触面积,分散夹紧力,夹持力方向需垂直于薄壁面,避免径向挤压。对于细长杆类工件,需在下方垫等高块支撑,防止切削振动引起位移,同时夹持位置尽量靠近加工区域,缩短力臂减少偏转趋势。异形工件可借助V型块、角度垫铁等辅助工具定位,确保夹持面均匀受力。
夹持效果验证方法
完成夹紧操作后,需通过简单验证确认夹持松紧度是否达标。对于使用垫铁支撑的工件,可尝试抽动底部垫铁,若垫铁无法移动则说明工件已贴实钳体底面,夹持稳定;若垫铁可轻松抽出,则需松开重新夹紧。
加工过程中若发现工件有轻微振动或位移迹象,需立即停机重新调整夹紧力,避免继续加工造成工件报废或刀具损坏。对于高精度加工工件,可在夹紧后用百分表检测工件上表面跳动,确认无变形后再进行加工。
设备维护保障夹持性能
夹持松紧度不稳定往往源于设备老化或维护不当,需定期开展维护工作。定期清理丝杠和导轨中的铁屑、油泥,保持传动顺畅,适量涂抹高粘附性锂基润滑脂,避免使用流动性强的机油降低丝杠自锁能力。
检查钳口磨损情况,若钳口表面过度光滑或出现崩缺,会导致摩擦力下降、夹持力不足,需及时更换新钳口。检查丝杠螺母是否磨损松动,必要时调整间隙或更换部件,确保夹紧力传递稳定。同时需确认平口钳底座通过固定螺栓牢固安装在工作台上,避免底座松动导致整体夹持失稳。
规范调节平口钳夹持松紧度,既能保障加工精度与作业安全,又能延长设备使用寿命,操作者需结合工件特性灵活调整,养成定期维护设备的良好习惯。