发布时间:2026-09-28 访问次数:0
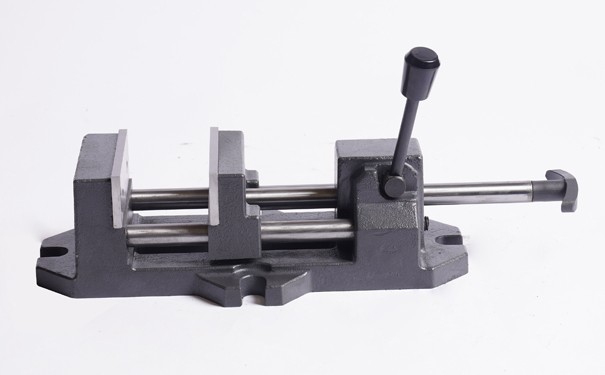
平口钳作为机械加工中常用的装夹工具,其钳体材质的选择直接影响夹持稳定性、精度保持性及使用寿命。铸铁是平口钳制造中应用广泛的材质类型,但并非所有铸铁材质都适用于同一工况,需结合具体类型与使用场景判断。
铸铁材质的核心优势
铸铁材质在平口钳制造中具有多重天然优势。首先是优异的减振性能,铸铁内部的石墨组织能有效吸收切削过程中产生的振动能量,其减振能力约为钢材的10倍以上,在铣削、钻床等存在高频振动的加工场景中,可减少工件位移风险,保障加工精度。其次是良好的铸造性能,铸铁流动性强、收缩率低,可一次成型结构复杂的钳体,内部不易出现缩孔、裂纹等缺陷,能降低制造成本。此外,铸铁的耐磨性也较为突出,尤其是珠光体基体的铸铁,配合导轨面的精细研磨,可保证钳体滑动面长期使用不易磨损,维持夹持精度。
不同铸铁类型的性能差异
铸铁并非单一材质,平口钳常用的铸铁类型主要包括灰铸铁与球墨铸铁两类,性能存在明显差异。灰铸铁是应用广泛的铸铁类型,其中HT200、HT250是平口钳钳体的常用牌号,HT250级孕育铸铁的布氏硬度可达190-220HB,强度与耐磨性优于HT200,多用于精密平口钳的制造,能满足常规铣削、钻孔的夹持需求。球墨铸铁的塑性与韧性显著高于灰铸铁,其石墨呈球状分布,抗拉强度可达600MPa以上,能承受更重的切削载荷,不易因冲击出现断裂,多用于重型平口钳或需频繁重切削的工况。
铸铁材质的适用场景与局限
铸铁材质的平口钳适用于多数常规加工场景,尤其是中小批量通用铣削、钻孔、模具修配等对重复定位精度要求不高的工况,性价比突出。但铸铁材质也存在一定局限,其抗拉强度与塑性低于钢材,若用于需承受高强度冲击的锤击、凿削等工况,可能出现断裂风险;同时,普通铸铁的热膨胀系数约为11μm/m·℃,在连续加工发热或车间温差较大的场景中,可能因热变形影响加工尺寸精度,此时精密钢制平口钳(热膨胀系数6-7μm/m·℃)会是更合适的选择。
结语
总体而言,铸铁材质是平口钳制造的合理选择,其减振、耐磨、成本适中的特点能满足多数常规加工需求。选型时需根据加工工况选择对应的铸铁类型:常规轻切削可选用HT250灰铸铁平口钳,重切削或需抗冲击的工况则优先选择球墨铸铁材质,同时结合精度要求、加工环境等因素综合判断,才能选到适配的平口钳产品。