发布时间:2026-09-23 访问次数:0
平口钳作为机械加工与日常维修中常用的通用夹具,其夹持能力直接决定了适用工件的尺寸范围。许多用户在选购时容易混淆"钳口宽度"与"最大张开度"这两个关键参数,导致实际使用中无法夹持目标工件。了解平口钳的尺寸规格体系,是合理选型的前提。
钳口宽度与最大张开度的关系
平口钳的规格通常以钳口宽度来标定,而夹持工件的最大尺寸则对应"最大张开度"这一参数。两者并非等同关系,张开度往往大于或接近钳口宽度。例如,钳口宽度为100mm(4寸)的平口钳,其最大张开度通常在110mm至125mm之间;钳口宽度125mm(5寸)的型号,张开度约为130mm至150mm;而钳口宽度200mm(8寸)的重型台虎钳,最大张开度可达225mm至230mm。
不同类型平口钳的尺寸范围
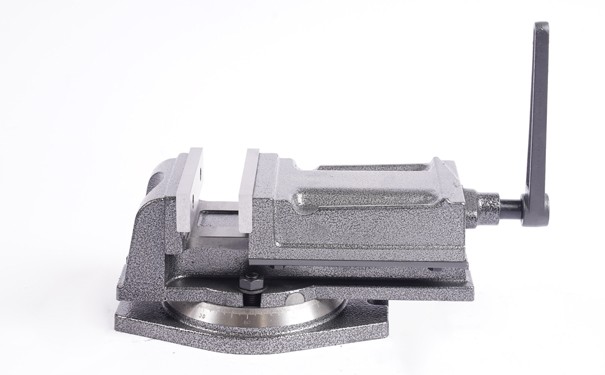
根据使用场景的不同,平口钳可分为机用平口钳、台虎钳和钻床平口钳等类型,其尺寸范围各有侧重。机用平口钳常见规格从钳口宽度80mm到500mm不等,其中TZ系列中,250mm钳口宽度对应288mm张开度,400mm对应450mm,500mm则对应560mm,可覆盖较大工件的装夹需求。钻床平口钳则分为美式和德式两种标准,同为6寸规格,美式张开度约150mm,而德式仅125mm,选型时需注意标准差异。
组合式平口钳的尺寸扩展能力
对于需要夹持超长工件的场景,组合式平口钳提供了灵活的解决方案。这类平口钳通过模块化设计,可将多台设备并排安装,实现加工行程的扩展。以某精密组合式平口钳为例,钳口宽度125mm的型号最大开口度可达345mm,而钳口宽度200mm的型号开口度可达596mm。在组合平口钳的团体标准中,钳口宽度300mm的型号最大开口度可达600mm至800mm,钳体总长超过1100mm,能够满足大型工件的一次装夹多件加工需求。
夹持稳定性与工件尺寸的匹配
仅有足够的张开度并不意味着能够稳定夹持工件。为确保夹持效果,工件被夹持部分的长度应至少达到钳口宽度的三分之二。若工件尺寸过小,夹持接触面积不足,在切削力作用下容易发生位移或振动,影响加工精度甚至造成安全隐患。反之,若工件尺寸接近或超过最大张开度,则无法完全装入钳口。因此,在选型时需综合考虑工件的实际尺寸范围,预留适当余量。
特殊工况下的尺寸适配
在某些特殊加工场景中,平口钳的尺寸选择还需考虑钳口高度、导轨高度等附加参数。例如,角固式虎钳6寸规格的最大夹持为170mm,钳口高度47mm;8寸规格最大夹持220mm,钳口高度58mm。对于数控柔性平口钳,钳口宽度范围在75mm至190mm之间,但可通过更换钳口或调整夹紧方式,适应不同长度工件的夹持需求,甚至实现垂直夹紧和水平夹紧的切换。这类设计在工件尺寸频繁变化的柔性生产线上具有明显优势。
选型建议与注意事项
在实际采购中,建议用户首先明确待加工工件的最大外形尺寸,再对照平口钳的最大张开度参数进行筛选。对于常规铣床、钻床加工,4寸至8寸的通用型平口钳即可满足大部分需求;对于大型结构件或批量生产场景,则应考虑组合式或柔性平口钳。同时,需注意平口钳的制造精度标准,如钳口平行度、垂直度等指标,这些参数虽不直接影响夹持尺寸,但关系到工件的加工质量和重复定位精度。通过合理匹配尺寸规格与加工需求,可以充分发挥平口钳的装夹效能,提升生产效率。