发布时间:2026-09-22 访问次数:0
钳口夹条是平口钳上使用频率最高、磨损速度最快的配件。长期使用后,夹条表面的防滑纹路会逐渐磨平,导致摩擦力下降,工件夹持时容易打滑或移位。当发现纹路塌陷超过一半或出现明显裂纹时,应及时更换。标准规格覆盖3寸至12寸,厚度分10mm和12mm两档,选购时需同时核对长度、宽度和厚度三个维度,避免仅凭"几寸"下单导致安装失败。
丝杆与螺母:传动系统的核心损耗件
丝杆是平口钳的动力传递部件,长期旋转摩擦会导致螺纹磨损,出现回程间隙增大、夹紧力不足等问题。当丝杆转动时出现明显旷量或卡顿感,说明螺纹已磨损至临界点,需要整套更换丝杆与螺母。更换时应注意丝套必须整套更换,因为内牙与外牙磨损程度同步,单独更换其中一件无法恢复配合精度。
密封件与耐磨片:液压平口钳的定期维护件
对于液压平口钳而言,密封圈属于标准易损件,正常使用情况下建议每年进行一次全面检查并更换。一旦密封件老化失效,会导致液压油泄漏,夹紧力随之下降,严重影响加工稳定性。耐磨片则用于保护滑动导轨面,磨损后会产生导轨间隙,导致钳口平行度超差,同样需要及时更换。
手柄与销轴:操作部件的常见损坏件
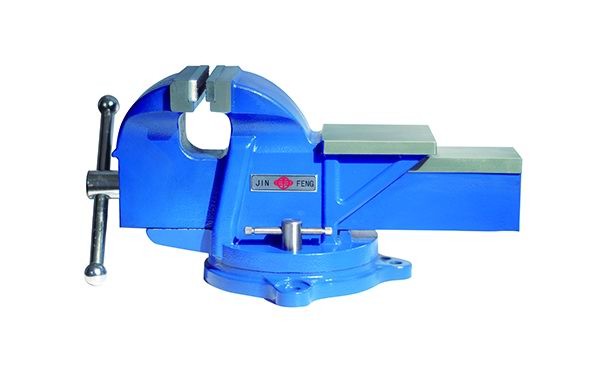
手柄和销轴是平口钳操作过程中受力较大的部件。手柄长期使用可能出现裂纹或变形,影响施力效果;销轴则可能因反复敲击而松动或磨损。当手柄出现明显变形或销轴孔位磨损导致连接松动时,应及时更换。更换销轴时需从指定方向敲击取出,安装时注意牙位对准孔位后再敲入固定。
导轨滑块与定位组件:精度保持的关键件
导轨滑块和定位组件直接影响平口钳的重复定位精度。导轨面磨损后会产生间隙,导致活动钳口在移动过程中出现晃动,加工时容易产生振刀现象。当导轨配合间隙超过0.03mm或重复定位误差大于0.02mm时,说明导轨或滑块已磨损严重,需要更换相应部件以恢复精度。
软钳口与防护垫:特殊工况的消耗性配件
在夹持已加工面或软质材料时,需要使用铜钳口、尼龙钳口等软钳口作为缓冲保护。这类配件属于消耗性物品,表面压痕或变形后保护效果会明显下降,应根据使用频次定期更换。对于精密加工场景,建议在钳口与工件间加垫0.5至1mm厚的铜皮或铝皮,垫材磨损后也需及时更新。