发布时间:2026-09-21 访问次数:0
平口钳在矩形块、方料、板类零件的加工中应用广泛,这类零件形状规则、平面度高,能够通过钳口直接夹持,装夹效率高。在铣削平面、铣槽、钻孔等工序中,平口钳可提供稳定的支撑和夹紧力,确保加工精度。对于批量生产的矩形零件,配合定位块或挡块使用,可实现快速重复定位,减少装夹时间。
轴类零件的辅助加工
虽然轴类零件通常使用V型块或三爪卡盘装夹,但在某些特定工序中,平口钳同样适用。例如在轴端铣平面、铣键槽、钻径向孔等操作中,将轴类零件放置在V型钳口上,利用平口钳夹紧,可有效防止零件转动和轴向窜动。V型钳口的设计能够自动定心,提高装夹精度,适合直径范围较广的轴类零件加工。
薄壁零件的轻夹持加工
薄壁零件在加工过程中容易因夹紧力过大而产生变形,平口钳通过调整夹紧力和使用软钳口,可实现轻夹持加工。软钳口通常采用铜、铝或尼龙材质,能够增大接触面积、分散夹紧力,减少零件表面压痕和变形。在铣削薄壁壳体、薄板类零件时,平口钳配合垫块支撑,可有效提高零件刚性,保证加工精度。
异形零件的定制钳口装夹
对于形状不规则的异形零件,可通过定制专用钳口或组合钳口实现装夹。专用钳口根据零件外形轮廓加工而成,能够与零件表面紧密贴合,提供均匀的夹紧力。在加工铸造件、锻造件等毛坯形状复杂的零件时,定制钳口能够适应毛坯的不规则表面,确保装夹稳定性。此外,组合钳口通过拼接不同形状的钳口块,可灵活适应多种异形零件的装夹需求。
多件同时装夹的批量加工
平口钳的钳口长度通常较长,可同时夹持多个小型零件进行批量加工。在铣削小型垫块、连接板、销轴等零件时,将多个零件并排排列在钳口中,一次装夹完成多件加工,可大幅提高生产效率。为保证各零件加工精度一致,需在钳口底部放置等高垫块,确保所有零件处于同一水平面,避免因装夹高度差异导致加工误差。
角度零件的倾斜装夹
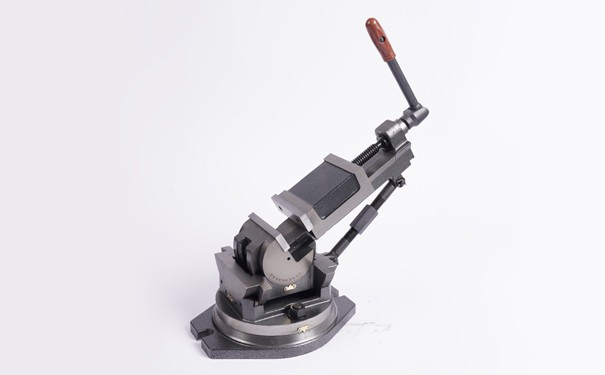
平口钳配合回转底座或角度垫块,可实现倾斜角度的装夹加工。在铣削斜面、斜孔、斜槽等工序中,将平口钳调整至所需角度并锁紧,能够使零件处于正确的加工位置。回转底座通常带有刻度盘,可精确调整角度,适合对角度精度要求较高的零件加工。对于固定角度的批量生产,可使用专用角度垫块替代回转底座,提高装夹效率和角度一致性。
综上所述,平口钳适合加工矩形块类、轴类、薄壁类、异形类、小型批量及角度类等多种零件类型。通过合理选择钳口类型、调整夹紧力、配合辅助工装,平口钳能够满足不同零件的加工需求,是机械加工中应用广泛的通用夹具。在实际使用中,应根据零件形状、尺寸、材质和加工工序选择合适的装夹方式,确保加工精度和生产效率。