发布时间:2026-11-12 访问次数:0
平口钳作为机加工中应用广泛的通用夹具,其选型直接关系到工件的加工精度与生产效率。在工业场景中挑选平口钳,需综合考量机床参数、加工精度需求以及工件特性,避免因选型不当导致设备资源浪费或加工废品。
匹配机床工作台参数
平口钳的底座必须与机床工作台牢固适配。选型前应确认机床工作台的T型槽尺寸与间距,国产铣床常用14mm或18mm的T型槽,进口设备多为12mm或22mm。若尺寸不匹配,不仅无法安装,强行锁紧还可能带来滑牙等安全隐患。此外,还需评估机床的冲突范围,确保平口钳在最大开口状态下不会与机床立柱或防溅护罩发生干涉。
依据加工精度定级
平口钳的精度应与机床的加工精度相协调。普通机用平口钳适用于常规铣削、钻削;精密平口钳(平行度误差通常在0.015mm/100mm以内)适合数控机床与加工中心;工具平口钳则用于磨床等微米级加工场景。选型时可参考经验公式:平口钳的定位精度应高于产品精度要求,通常取产品精度值的1/10至1/3之间,以此平衡加工质量与采购成本。
关注材质与热处理硬度
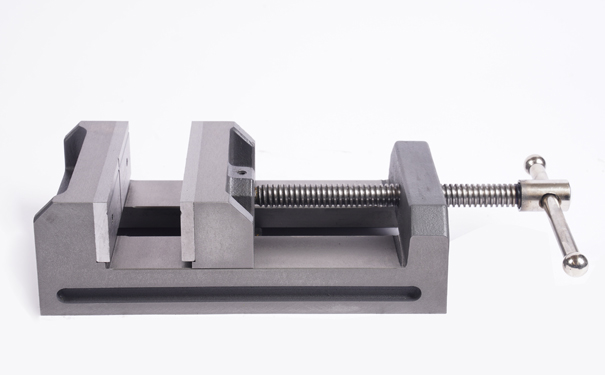
材质与硬度决定了平口钳的刚性与耐用度。对于承受较大切削力的重载加工,建议选择整体铸铁或球墨铸铁底座,配合淬硬钳口镶块。钳体与钳口常采用20CrMnTi等高级合金钢制造,经渗碳淬火后硬度可达HRC50以上,部分精密平口钳硬度可达HRC58-62,能有效抑制加工振颤并延长使用寿命。不锈钢材质虽硬度稍低,但具备防锈优势,可根据车间环境灵活选择。
核对几何精度指标
几何精度是保证加工质量的核心。选购时需重点关注钳口平行度、垂直度以及重复定位精度。优质平口钳的钳口平行度误差通常控制在0.01mm/100mm以内,垂直度误差在0.02mm/100mm以内。对于多工位联合夹持或批量加工,还需确认多台平口钳的等高度一致性,以确保工件在加工过程中不发生上浮或单边翘起。
结合工件特征与功能需求
平口钳的钳口宽度与最大开口行程需根据常用工件尺寸决定。最大开口行程应大于工件高度并留出至少20mm的安全余量。对于形状特殊的工件,可选择带有V型槽的平口钳以夹持圆柱体;若需进行角度加工,可考虑配备旋转底座或正弦机构的角度平口钳。此外,数控机床为提高效率,适宜选用双工位或多工位平口钳以实现一次装夹多件加工。
综上所述,工业平口钳的选型是一项系统工程,需在机床适配性、精度等级、材质硬度与工件特征之间找到平衡点。合理选型不仅能提升加工良率,还能有效延长夹具与机床的使用寿命。