发布时间:2026-11-11 访问次数:0
平口钳是机械加工中常用的通用夹具,主要用于铣床、钻床、磨床和钳工台等场景。选购时不能只看钳口宽度,还应结合加工精度、工件尺寸、机床接口、材质硬度和使用频率综合判断。
明确用途类型
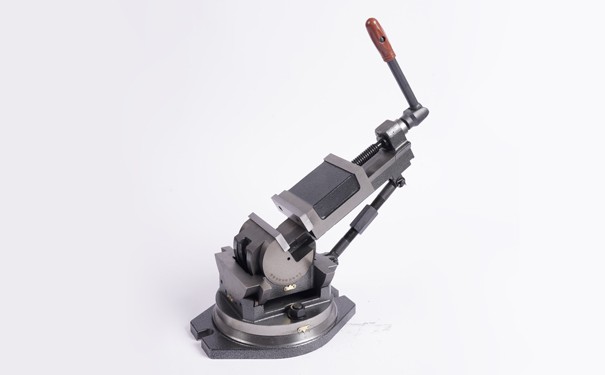
平口钳可分为机用平口钳、台虎钳、精密平口钳、快换平口钳、液压平口钳等。机用平口钳安装在机床工作台上,用于铣削、钻孔和磨削;台虎钳固定在钳工台上,用于锯割、锉削和装配;精密平口钳重复定位精度更高,适合数控加工和精密测量。
关注钳口宽度与开口行程
钳口宽度决定夹持范围,常见规格有100mm、125mm、150mm、200mm等。日常中小型零件加工,100mm—150mm规格较为灵活。同时要看最大开口行程,开口应大于工件高度并留有一定余量,确保工件能顺利放入并稳定夹持。
重视平行度与垂直度精度
精密加工场景中,钳口平行度和钳口对工作台安装面的垂直度直接影响加工质量。一般精密平口钳的平行度误差可控制在0.015mm/100mm以内,垂直度误差在0.02mm/100mm以内;高精度型号重复定位精度可达0.005mm—0.01mm。精度不足时,薄板工件容易出现单边翘起或铣削斜面。
检查底座与机床适配性
机用平口钳底座通常通过T型螺栓固定在机床工作台上,T型槽尺寸必须与机床匹配。国产设备常见14mm或18mm槽宽,进口设备可能为12mm或22mm。若尺寸不匹配,不仅无法安装,还可能造成锁紧不牢,影响加工安全。
关注材质与硬度
平口钳本体多采用铸铁或合金钢,钳口镶块常经淬硬处理。合金钢钳口硬度可达HRC55—62,耐磨性和抗变形能力较好;不锈钢材质防锈性较强,但硬度通常略低,适合潮湿或冷却液环境。重载切削时,整体刚性更强的铸钢或合金钢结构更可靠。
评估夹紧结构与稳定性
普通丝杠式平口钳结构简单、成本较低,但夹紧一致性依赖操作力度;角固式、楔形锁紧式夹紧力更稳定;液压、气动平口钳适合批量生产,可减少人为误差。选购时可关注导轨形式、丝杠精度、防尘密封和钳口更换方式。
配套与维护便利性
快换钳口、多工位组合、等高钳体等设计能提高批量加工效率。日常使用中,平口钳需要定期清洁铁屑、润滑丝杠和导轨,并检查钳口磨损情况。若用于薄壁件或易损工件,还应准备软钳口或铜皮垫块,避免夹伤表面。
总体来看,平口钳选购应先确定使用场景,再匹配钳口宽度、精度等级、底座接口、材质硬度和夹紧方式。普通加工可选经济型机用平口钳,精密铣削和数控加工宜选高精度型号,批量生产则可考虑快换或液压结构,这样能兼顾稳定性、效率和使用寿命。