发布时间:2026-11-09 访问次数:0
平口钳属于通用机床夹具,但不同加工场景对钳口宽度、精度等级、刚性、开口行程和动力方式的要求差异明显。选购时应先明确工件类型、加工设备和加工方式,再匹配相应规格。
常规铣削与钻孔加工
用于普通铣床、钻床加工矩形件时,可优先选择100mm至150mm钳口宽度的平口钳。这一规格覆盖多数中小型零件,灵活性较好。同时需确认机床工作台T型槽尺寸与平口钳底座匹配,避免安装后锁紧不牢。
精密零件与模具加工
加工精密零件、模具镶件、薄板件时,应选用精密平口钳,重点关注钳口平行度、垂直度和重复定位精度。平行度误差较小、夹紧后钳口不翘起,可减少薄壁件单边翘起和尺寸偏差。
重切削与大型工件加工
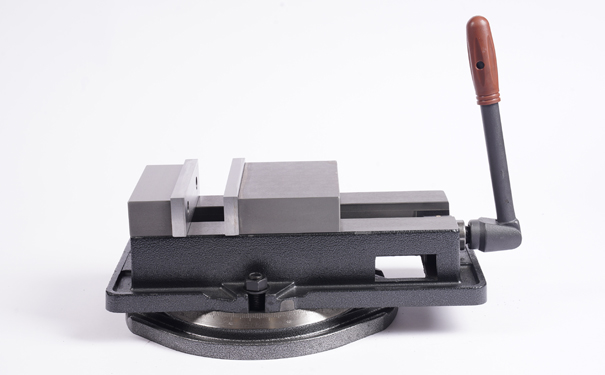
用于模具钢、铸铁、大型结构件加工时,应选择底座刚性强、钳体厚重、丝杠粗壮的型号。若工件长度超过钳口宽度,可采用两台平口钳并排配置,提高装夹稳定性。
批量生产与频繁换型
批量加工、多品种小批量生产场景中,快换平口钳或组合式平口钳更合适。快换钳口能缩短换型时间,组合式结构便于多台等高并列使用,提高一次装夹数量。
圆柱件与异形件加工
轴类、棒料、圆管类零件可选用带V形钳口的平口钳;异形件、薄壁件或已加工面零件可搭配软钳口或仿形钳口,避免压伤表面并提升夹持稳定性。
自动化与无人值守加工
在加工中心、柔性生产线或无人值守场景中,可考虑液压、气动或电动平口钳。自动夹紧力更稳定,便于与自动化系统联动,减少人工干预。
总体来看,平口钳选购不能只看钳口宽度,还应结合加工精度、工件材质、切削负荷、换型频率和自动化需求。先明确使用场景,再匹配精度等级、动力方式和钳口形式,才能提升装夹效率与加工稳定性。