发布时间:2026-11-07 访问次数:0
平口钳夹持力不足,通常不是单纯“拧不紧”造成的,多与钳口接触状态、丝杠螺母磨损、导轨间隙、润滑状态和装夹方式有关。排查时应先看接触面,再查传动件,最后核对装夹方法。
先检查钳口与工件接触状态
钳口齿纹磨损、有油污、毛刺或夹持面不平,都会降低有效摩擦力,使工件容易窜动。可用油石清理钳口毛刺,去除油污和切屑,必要时更换磨损钳口。夹持精密件或软质材料时,可在钳口与工件之间垫薄铜皮,既保护工件,也能改善贴合。
清理丝杠与导轨杂质
丝杠、螺母和导轨中积存铁屑、油泥或锈蚀,会使活动钳身移动不畅,夹紧力传递不足。应拆下防护件,清理导轨面和丝杠螺纹,确认活动钳身滑动平稳。若存在明显卡滞,需检查导轨贴合面是否有磕碰或拉伤。
调整丝杠螺母间隙
丝杠与螺母磨损后,会出现空行程大、夹紧发虚的情况。可检查螺母锁紧结构是否松动,必要时更换磨损螺母或整套丝杠螺母组件。对于有消隙结构的平口钳,应按说明书调整预紧量,使夹紧后无明显回退。
检查导轨与下压块贴合
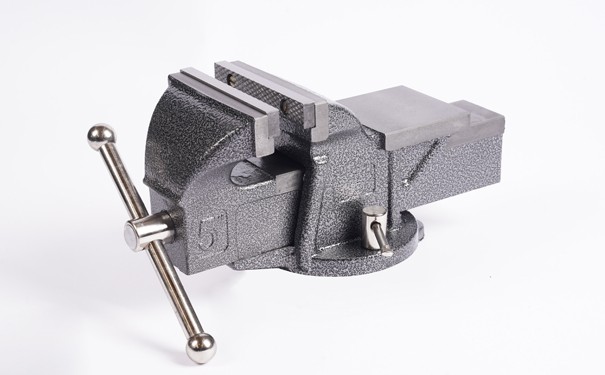
活动钳身底面与导轨贴合不良,夹紧时容易上翘,表现为夹紧力不稳定、工件位置偏移。可用薄塞尺检查四个角是否存在间隙,若有异物应清理干净;若滑块、下压块或导轨磨损严重,应更换相应零件。
核对润滑与手柄操作
润滑不足会增加摩擦,但过度使用流动性强的机油也可能降低自锁效果。建议在丝杠和导轨处涂抹适量高粘附性润滑脂,保持转动顺畅又不打滑。操作时避免使用加长杆猛力扳动手柄,以免损伤丝杠和钳体。
优化装夹方式提升稳定性
夹持力不足也可能源于装夹不当。工件应尽量靠近钳口根部,底部垫实等高垫铁,避免悬空受力。薄壁件、异形件可增加辅助支撑或采用V形钳口。批量加工时,可标记手柄位置,保持夹紧力一致。
总体来看,平口钳夹持力不足应先排除钳口接触、清洁度和装夹问题,再处理丝杠螺母、导轨贴合等传动部件。若磨损较轻,清洁、调整和更换易损件即可恢复;若导轨、钳体或主轴结构出现明显变形,则建议由专业人员进行修复或更换。