发布时间:2026-10-22 访问次数:0
平口钳加工时振动过大,通常不是单一原因造成,而是夹具安装、工件装夹、钳口状态和切削参数共同作用的结果。调整时应先判断振动来源,再依次检查底座、钳口、工件支撑和刀具参数,避免盲目加大夹紧力。
先判断振动来源
加工中出现高频啸叫、表面振纹或工件轻微位移,说明系统刚性不足或夹持不稳。可以先停机检查:平口钳底座是否松动,钳口是否贴合工件,工件悬伸是否过长,刀具悬伸是否过大。若空转时也有异响,应重点检查机床主轴、刀柄和刀具状态。
检查底座固定与平行度
平口钳底座必须牢固固定在工作台上,T型螺栓和压板应均匀拧紧。安装前应清理底座和工作台面,避免铁屑、油污或毛刺造成贴合不良。底座接触面不平会使整个钳体受力不均,加工时容易产生微小位移和振动。必要时可用百分表复核固定钳口与机床进给方向的平行度。
校正钳口与导轨间隙
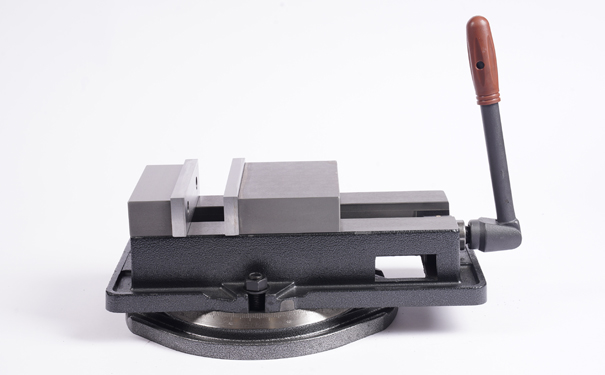
钳口磨损、错位或导轨间隙过大,都会导致夹持力不均。装夹前应检查钳口齿纹是否完整,活动钳身移动是否顺畅,丝杠是否有明显松动。若钳口表面有毛刺或凸起,可用油石修磨。导轨和丝杠应定期清理铁屑并补充润滑脂,保持传动稳定。
优化工件装夹方式
工件被夹持部分过短、重心偏置或悬臂过长,都会增加振动风险。装夹时应尽量使工件基准面紧贴固定钳口,主切削力方向朝向固定钳口一侧。薄壁件、长工件和异形件可增加等高垫铁、V形块或辅助支撑,减少悬伸和变形。夹紧力应适中,过大会使工件弹性变形,过小则容易松动。
调整切削参数与刀具悬伸
刀具悬伸过长是常见振动源。应尽量缩短刀柄和刀具伸出长度,提高系统刚性。切削深度过大、进给过小或转速处于不稳定区间,也容易引发颤振。可适当减小轴向或径向切深,调整每齿进给和主轴转速,必要时改用刃口更锋利、刀尖半径更小的刀具。
加强工件内部与外部支撑
对空心件、薄壁件或长条形工件,可在内部增加支撑块、螺杆撑具或填充物,防止夹紧时变形和切削时振动。外部可使用压板、辅助垫块或第二套夹具增加接触面积。支撑点应尽量靠近加工区域,避免工件在切削力作用下产生摆动。
建立日常点检习惯
每次加工前应确认平口钳固定螺栓、钳口螺钉、丝杠和导轨状态;加工后及时清理铁屑,防止异物影响贴合。对经常振动的工件,可记录夹具方案、支撑位置和切削参数,形成稳定工艺。这样既能减少调试时间,也能降低振纹、尺寸超差和刀具异常磨损的风险。
总体来看,平口钳振动调整应遵循“先稳固底座、再校正钳口、再优化装夹、最后调整参数”的顺序。夹具刚性、工件支撑和切削参数匹配得当,振动问题通常能得到明显改善。