发布时间:2026-10-21 访问次数:0
平口钳更换钳口是机加工现场常见操作,规范更换既能缩短装夹时间,也能保证夹持精度和安全性。快速更换的关键在于提前准备、正确拆卸、清洁定位、可靠紧固和复校平行度。
提前准备工具与备件
更换前应准备好内六角扳手、扳手、清洁布、软锤和备用钳口。若使用快换钳口,还需确认快换底座、定位销和锁紧件状态完好。备件应提前分类存放,避免临时寻找影响效率。
拆卸旧钳口前做好防护
拆卸前应先松开平口钳钳口,卸下工件并清理钳口表面铁屑。若钳口螺钉锈蚀或油污较重,可先喷涂少量松动剂,等待片刻后再拆卸。拆卸过程中应避免螺钉掉落入机床工作台缝隙,必要时在下方垫防护布。
清洁安装面与定位面
旧钳口拆下后,应清理钳口安装面、定位台阶、螺钉孔和底座接触面。铁屑、油泥和毛刺会影响钳口贴合度,造成夹持偏差。清洁时可用毛刷和无尘布配合,必要时用中性清洗剂去除顽固油污,清理后擦干表面。
正确安装新钳口
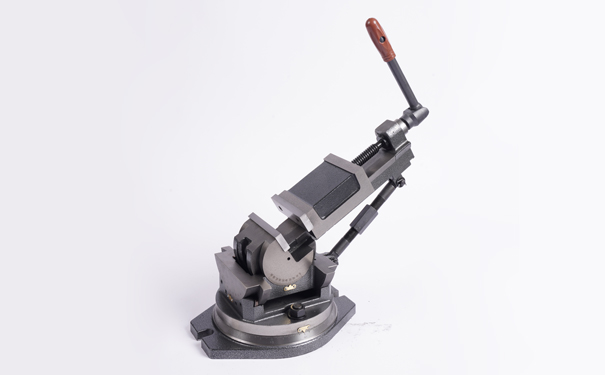
安装新钳口时,应先确认钳口方向、齿纹朝向和定位台阶位置。标准钳口通常依靠定位台阶或定位销保证高度一致性,安装时应使钳口底面与平口钳本体贴合,避免悬空或错位。若为双面钳口,需确认使用面朝向工件侧。
采用交叉顺序紧固螺钉
钳口紧固螺钉应按交叉或对称顺序逐步拧紧,避免一次拧死单侧螺钉导致钳口偏斜。先用手拧入螺钉,确认螺纹顺畅后再用扳手分两到三次紧固。紧固力矩应适中,过大会损伤螺纹,过小则容易松动。
使用快换钳口提高效率
快换钳口通过定位销和锁紧机构实现快速更换,适合多品种、小批量加工场景。更换时只需松开锁紧件,取下旧钳口,装入新钳口并重新锁紧即可。使用前应检查定位销是否磨损,锁紧机构是否灵活,避免因定位松动影响重复精度。
更换后复校钳口平行度
钳口更换完成后,应重新校正固定钳口与机床进给方向的平行度。可用百分表沿钳口工作面移动检测,必要时轻敲调整,直至平行度满足加工要求。若使用软钳口,还需在装夹状态下进行镗削或铣削,以保证与工件外形贴合。
建立标准化更换流程
现场可将钳口更换步骤固化为操作规范,明确工具清单、清洁要求、紧固顺序和复检方法。常用钳口可编号管理,减少选错风险。规范流程形成后,更换效率会更稳定,也能降低因装夹不当造成的工件报废。