发布时间:2026-10-20 访问次数:0
平口钳使用后及时清洁和维护,能减少导轨、丝杆和钳口磨损,保持夹持精度,也能避免铁屑、切削液残留造成锈蚀。日常维护应围绕清洁、润滑、检查和防锈四个方面进行。
班后及时清理铁屑和油污
加工结束后,应先用毛刷或气枪清除钳口、底座、导轨和丝杆表面的铁屑,再用干净抹布擦拭油污和切削液残留。清理时应先去除颗粒物,再擦拭表面,避免直接用带屑抹布来回擦,防止划伤导轨和钳口。
重点清洁导轨和丝杆
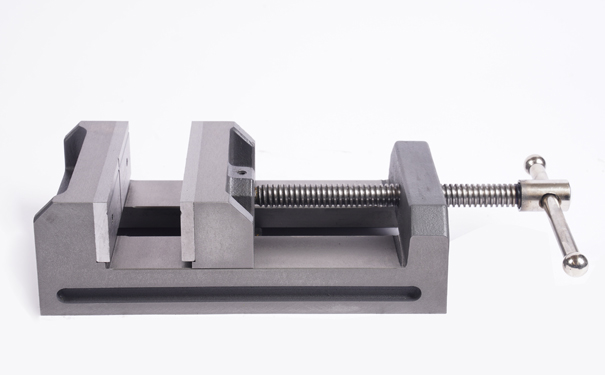
平口钳导轨和丝杆是磨损较敏感的部位。铁屑、油泥和冷却液进入导轨沟槽或螺纹表面后,会加速摩擦,造成活动钳身移动不顺畅。清理时可用软毛刷和无尘布擦拭,必要时用中性清洗剂去除旧油脂和污垢,清理后应擦干表面。
钳口工作面保持干燥
钳口工作面用于夹持工件,一般不宜涂抹润滑油,否则容易造成工件打滑,影响装夹稳定性。若钳口齿纹被铁屑堵塞,可用毛刷或气枪清理;若出现严重磨损、崩齿或夹持打滑,应及时修磨或更换钳口。
定期润滑活动部位
导轨滑动面和丝杆螺纹应定期涂抹适量润滑脂,保持转动和移动顺畅。润滑前需先清理旧油脂和杂质,避免油泥夹带金属屑形成磨料。润滑量不宜过多,过多会吸附铁屑,反而增加磨损。
检查紧固螺栓和定位面
平口钳底座螺栓、T型槽压板和定位键应定期检查,发现松动应及时紧固。底座与机床工作台接触面应保持清洁,避免铁屑或毛刺造成安装不平。若平口钳需要重新安装,应校正固定钳口与进给方向的平行度。
停机存放做好防锈
长时间停用时,应清理导轨、丝杆、钳口和金属表面,擦干切削液和水分,再涂抹薄层防锈油。钳口可微开存放,避免密封面粘连;潮湿环境下应加强防锈检查。重新启用前,先检查转动是否顺畅、紧固是否可靠,必要时重新校正。
坚持班后清洁、定期润滑和停机防锈,能明显降低平口钳故障率。若发现活动钳身卡滞、反向间隙变大或夹持不稳,应及时排查导轨、丝杆和钳口状态,避免带病继续使用。