发布时间:2026-09-19 访问次数:0
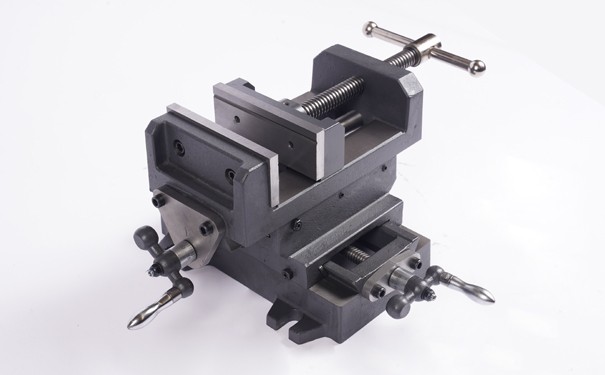
平口钳作为机械加工中常见的通用夹具,广泛应用于铣床、钻床、磨床等设备的工件装夹。其结构简单、操作方便,但若使用不当,容易导致工件变形、定位误差甚至安全事故。以下从多个使用场合分析平口钳操作中的关键注意事项。
铣削加工中的夹紧力控制
在铣削加工中,平口钳常用于装夹矩形或规则形状的工件。铣削过程中切削力较大且方向多变,若夹紧力不足,工件易发生位移或振动,影响加工精度;若夹紧力过大,则可能导致薄壁工件变形。建议根据工件材质和切削参数合理调整夹紧力,对于铝合金等软质材料,可适当降低夹紧力并增加辅助支撑,避免压痕或变形。同时,钳口与工件接触面需保持清洁,防止切屑或杂质影响定位精度。
钻孔作业的定位稳定性
钻孔时,钻头对工件施加的轴向力较大,平口钳需确保工件在垂直方向上的稳定性。装夹前需检查钳口平行度,必要时使用平行垫铁或专用夹具辅助定位。对于小直径孔或深孔加工,建议在工件下方增设支撑块,减少钻孔过程中的让刀现象。此外,钻孔前需确认工件已牢固夹紧,避免钻头切入时工件旋转或偏移,造成孔位偏差或安全事故。
磨削加工中的热变形防范
在平面磨削或外圆磨削中,平口钳常用于装夹小型工件。磨削过程中产生的热量可能导致工件热膨胀,若夹紧力过大,冷却后工件收缩易产生内应力,影响尺寸精度。建议在磨削前适当放松夹紧力,待工件温度稳定后再进行精磨。对于高精度要求的工件,可采用磁力吸盘或专用夹具替代平口钳,减少夹紧变形风险。
薄壁与异形工件的装夹技巧
薄壁工件或异形零件在平口钳中装夹时,易因受力不均而产生变形。建议在钳口与工件之间垫入铜皮、橡胶垫或专用软钳口,增大接触面积并分散夹紧力。对于不规则形状的工件,需使用V型块、角度垫铁等辅助工具,确保定位基准准确。装夹后需轻敲工件,确认其与钳口贴合紧密,避免因悬空导致加工振动。
批量生产中的重复定位精度
在批量生产中,平口钳的重复定位精度直接影响产品一致性。建议定期校准钳口平行度和垂直度,检查丝杠与螺母的磨损情况,必要时进行维修或更换。对于高精度要求的批量加工,可采用定位销或专用夹具板,确保每次装夹的基准一致。同时,操作人员需保持装夹手法统一,避免因人为因素导致定位误差累积。
安全防护与日常维护
使用平口钳时需遵守安全操作规程。装夹工件前需确认机床已停机,夹紧过程中禁止将手伸入钳口区域。加工完成后,需及时清理钳口及导轨上的切屑和油污,防止锈蚀或卡滞。定期检查丝杠润滑情况,添加适量润滑油,确保夹紧动作顺畅。对于长期不使用的平口钳,需涂抹防锈油并存放于干燥环境中,延长使用寿命。
综上所述,平口钳在不同加工场合中需根据工件特性、切削参数及精度要求采取相应的装夹策略。通过合理控制夹紧力、优化定位方式并加强日常维护,可有效提升加工质量与操作安全性,是机械加工中不可或缺的实用夹具。