发布时间:2026-09-18 访问次数:0
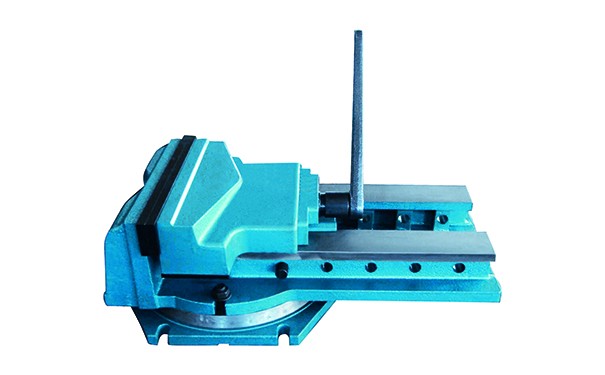
平口钳作为机械加工中常用的通用夹具,广泛应用于铣床、钻床、磨床等设备上,用于夹持工件进行切削加工。使用前需检查钳口是否有磨损、裂纹或崩缺,导轨面是否清洁无异物,丝杠转动是否顺畅。磨损严重的钳口会造成夹持力不均,导致工件松动或变形。操作时应佩戴护目镜,防止金属碎片飞溅伤眼;进行钻削等旋转加工时严禁戴手套,避免被卷入。多人共用工作台时,中间应设置防护网,操作时互相照应,防止錾削切屑伤人。
工件装夹须牢固且位置合理
工件装夹必须牢固,防止加工中因松动造成事故或影响加工精度。夹持时应将工件置于钳口中心位置,避免偏斜导致悬臂受力。工件的被加工面应高出钳口,否则需用平行垫铁垫高。对于长工件,伸出钳口部分不宜过长,必要时在下方垫等高块支撑,防止切削力引起振动或弯曲变形。装夹毛坯件时,应选择大而平整的毛坯面靠在固定钳口上;夹持圆棒类工件时,需在活动钳口与工件间放置圆棒,确保基准面与固定钳口密合。
夹持力度适中并加垫保护
夹紧工件时力度应适中,切忌过度拧紧或使用加力杆猛力敲击钳柄,以免工件变形或钳口损坏。对于铝合金等软质材料或已加工表面,应在钳口与工件之间垫上铜皮或铝皮作为缓冲,厚度以0.5~1mm为宜,防止钳口咬合痕迹损伤工件表面。薄壁件、细长杆等刚性不足的工件需采取特殊装夹方案,夹持力方向应垂直于薄壁面,避免径向挤压导致变形。
避免不当使用与违规操作
平口钳仅用于夹持工件进行加工,不得当作锤子敲打工件,也不得用于撬动等不适当操作,以免损坏钳口精度或引发意外伤害。加工过程中铁屑堆积在钳口与工件之间会造成局部压强增大,应定期用毛刷清理切屑,严禁用手直接清除或用嘴吹,避免割伤手指或屑末飞入眼睛。连续加工导致工件发热时,应考虑热变形因素,精密加工时可采用冷却液或分段加工策略。
使用后做好清洁与维护
使用完毕后,应及时用毛刷或干净棉纱清除钳口和钳身上的铁屑、油污,保持钳口清洁光滑。定期在丝杠和导轨处涂抹润滑脂,保持传动顺畅。长期不用时,钳口应涂防锈油并垫入保护垫,存放在干燥通风处,避免潮湿和高温环境。工作结束后应将钳口适当松开,避免长时间处于夹紧状态导致弹簧失效或钳口变形。
综上所述,平口钳的安全使用需要从设备检查、工件装夹、力度控制、规范操作以及维护保养等多个环节严格把控。只有养成规范的操作习惯,才能在保障人身安全的前提下,充分发挥平口钳的夹持功能,确保加工精度与工作效率。