平口钳没有绝对固定的更换时间,应结合加工负荷、工件材质、切削强度和保养情况判断。粗加工、重载铣削、频繁装夹的车间,更换周期会明显缩短;精密加工或轻切削场景,部件寿命相对更长。 钳口:按磨损和精度判断 钳口属于消耗较快的部件。
平口钳是机加工中常用的通用夹具,选购时不能只看钳口宽度和价格,还应结合机床类型、工件尺寸、加工精度和切削强度,综合对比规格、精度、材质、结构与安装适配性。 钳口宽度与开口行程 钳口宽度决定平口钳的基础规格,常见有100mm、125m
平口钳夹持力过大容易导致工件变形、表面压伤、尺寸回弹,甚至造成丝杠和钳口早期磨损。调整时应从操作手法、装夹方式、工件特性和夹具状态几方面入手,使夹紧力既能保证加工稳定,又不会对工件造成损伤。 控制手柄施力,避免过度锁紧 手动
平口钳维护看似简单,但涉及拆装、清洁、润滑和搬运,若忽视安全细节,容易造成夹伤、砸伤、滑倒或设备损坏。维护时应以停机断电为前提,按步骤操作,避免凭经验随意拆卸。 停机断电后再操作 维护前必须确认机床已停机,主轴停止转动,进给
平口钳的易损部件主要包括钳口、丝杠、螺母、导轨面和底座定位面。延长这些部件的使用寿命,需要从规范操作、清洁润滑、防锈防护和定期维护四个方面入手。 规范夹紧操作 钳口和丝杠的磨损往往来自不当用力。夹紧工件时应先用手转动手柄,使
平口钳属于机床常用夹具,导轨面、底座平面、丝杠和钳口都需要良好环境条件来维持精度和防锈。存放环境控制得当,能减少锈蚀、卡滞和精度损失,降低二次校正成本。 控制温湿度 存放区域应保持干燥通风,温度建议控制在10℃—30℃之间,精密
平口钳作为机械加工中常用的通用夹具,其精度保持与存放环境密切相关。即使日常使用保养到位,若存放不当,仍可能导致导轨生锈、丝杠卡滞、钳口变形或底座定位面损伤。规范存放能有效延长使用寿命,减少二次校正成本。 存放前彻底清洁与防锈处理
平口钳是机械加工中常用的通用夹具,日常保养看似简单,却能直接影响加工精度、设备寿命和生产效率。坚持清洁、润滑、检查和防锈,可以减少装夹误差,降低工件报废率。 保持夹持精度稳定 平口钳导轨、丝杠和钳口长期受铁屑、油污和切削液影
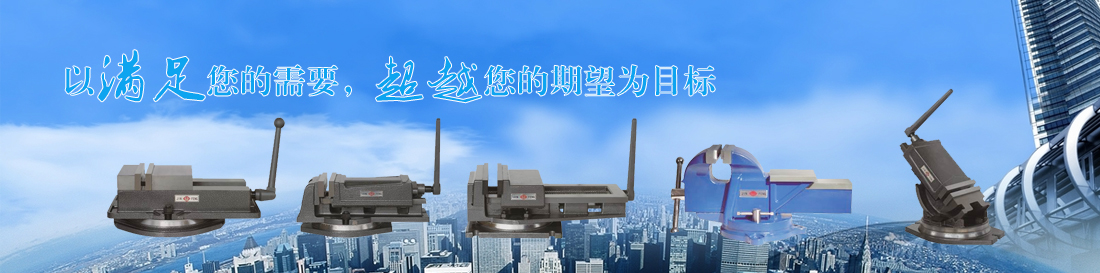
金丰产品以满足您的需要,超越您的期望为目标,我们将持之以恒地开拓创新,开发和生产出更
多、更好的产品,来满足市场的需要。
手机:13791157188
电话:0535-2211263
传真:(0535)2260650
地址:山东省莱州市程郭镇工业园
手机:13791157188
电话:0535-2211263
传真:(0535)2260650
地址:山东省莱州市程郭镇工业园


