发布时间:2026-11-20 访问次数:6
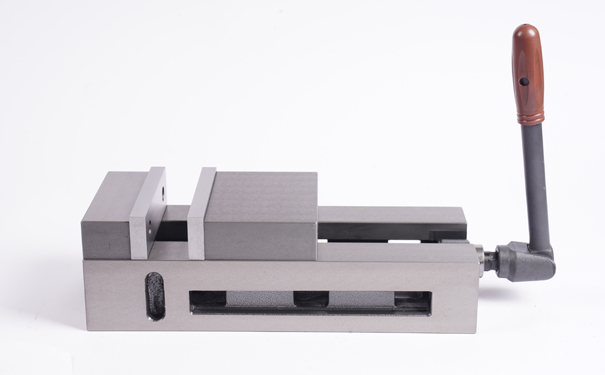
平口钳又名机用虎钳,常用于铣床、钻床、磨床等机加工场景中夹持小型工件。在焊接作业中,平口钳通常不作为直接承受高温电弧的主力夹具,而是用于工件定位、装配固定、焊前夹紧和辅助支撑。正确使用平口钳,有助于减少焊接过程中工件移位、变形和定位偏差,同时降低夹具损坏和作业安全风险。
明确适用场景与使用边界
平口钳更适合用于小型工件、薄板件、角接件、搭接件的焊前定位和临时固定。对于焊接热量较大、工件较长、结构较复杂或变形趋势明显的工件,不宜只依靠平口钳完成全部固定,应配合压板、定位块、角尺、焊接夹具或临时定位焊使用。焊接作业中应遵循“先定位、再夹紧、再点固、后焊接”的思路,避免工件在高温作用下发生位移。
焊前检查平口钳状态
使用前应检查平口钳的钳口、丝杆、导轨、手柄和底座是否完好。钳口不应有严重磨损、裂纹、变形或杂物残留,丝杆转动应顺畅,活动钳身滑动应平稳。若钳口夹持面不平整,会影响工件定位精度;若丝杆或导轨状态较差,焊接过程中可能因振动、热变形或夹紧力不足导致工件松动。
清理工件与定位面
焊接前应将工件焊接区域及平口钳定位面清理干净,去除油污、锈皮、水分、漆层和杂物。工件与钳口、垫铁或定位块接触的位置也应保持清洁,避免夹持不实。对于需要焊接的接缝,应提前确认坡口、间隙、对齐状态和焊接顺序,必要时使用角尺、直尺或定位块辅助校正位置。
合理选择装夹方式
装夹工件时,应让工件的定位面贴合固定钳口或定位基准面,避免悬空、歪斜或局部受力。对于薄板件,可在两侧增加支撑或使用多点夹紧,减少焊接时翘曲;对于角接或垂直装配,可配合角尺、定位块或辅助压板,保证角度和位置稳定。若工件刚性较差,应适当增加支撑,避免夹紧力集中在局部位置。
控制夹紧力与保护措施
平口钳夹紧工件时,夹紧力应适度。夹紧力不足,工件可能在焊接热输入和熔池作用下发生移动;夹紧力过大,则可能导致薄壁件变形、表面压伤或钳口损伤。对于已加工面、软质材料或表面要求较高的工件,可在钳口与工件之间垫铜皮、铝皮或其他保护材料,减少夹痕和损伤。
避免高温和飞溅损伤夹具
焊接时会产生高温、电弧、熔渣和飞溅,平口钳的钳口、丝杆、导轨等部位应尽量避免直接受热。平口钳不应靠近焊接电弧区,也不宜让焊渣直接落在钳口、丝杆或导轨上。必要时可调整工件位置、改变夹紧方向,或使用防火挡板、隔热材料进行保护。若发现钳口过热、丝杆卡滞或表面有飞溅粘连,应停止使用并检查处理。
焊接过程中防止工件变形
焊接热量容易引起工件热胀冷缩,尤其是薄板、细长件和不对称结构更容易变形。使用平口钳时,应合理安排夹紧点和焊接顺序,必要时先进行短小定位焊,待工件位置稳定后再松开平口钳继续焊接。这样既能保证焊前定位准确,也能减少焊接应力对夹具和工件的影响。
焊后清理与维护保养
焊接完成后,应及时清理平口钳表面的焊渣、飞溅、铁屑和灰尘,防止硬质颗粒进入导轨、丝杆或钳口配合面。长期残留的焊渣和铁屑会影响平口钳滑动精度和夹紧稳定性。清理后应对丝杆、导轨等运动部位进行适当润滑,并检查钳口是否出现变形、烧伤或磨损,必要时进行修磨或更换。
总体来看,平口钳在焊接作业中主要用于焊前定位和辅助夹紧,使用时应注意适用场景、状态检查、清洁定位、合理装夹、夹紧力控制、高温防护、变形控制和焊后维护。规范使用平口钳,可以提高焊接装配的稳定性,减少工件移位和变形风险,也有助于延长夹具使用寿命。