发布时间:2026-11-18 访问次数:0
平口钳是铣床、钻床、磨床等机床上常用的通用夹具,其质量直接影响工件装夹精度、加工稳定性和使用寿命。选购时不能只看外观和价格,应从材质、精度、结构、传动、表面处理和使用适配等方面进行判断。
看材质与整体刚性
平口钳的钳体、钳口、丝杆和导轨材质会影响夹持力和耐磨性。常见材料包括合金钢、工具钢、铸铁和不锈钢等。钳体应有足够刚性,受力后不易变形;钳口通常需要具备较高硬度,常见硬度可参考HRC45以上,部分高硬度钳口可达到HRC50至HRC62。不锈钢款防锈能力较好,但硬度和强度需结合具体加工场景判断,不能只看是否“不生锈”。
检查钳口与夹持面
钳口是直接夹持工件的部位,应观察齿纹是否清晰、排列是否均匀、边缘是否平整。优质钳口通常经过淬火或渗碳处理,耐磨性和夹持稳定性较好。如果钳口齿纹浅、崩缺、歪斜或表面粗糙,夹持时容易出现打滑、压痕不均或工件偏移。加工已加工面、铝件、铜件等较软材料时,还应关注是否支持更换软钳口或加装保护垫。
关注导轨与活动钳口配合
导轨面决定活动钳口移动是否平稳。推拉活动钳口时,应感受是否顺滑、有无明显晃动或左右窜动。导轨间隙过大,容易造成夹持不稳、重复定位偏差和加工尺寸漂移;间隙过紧又可能导致开合发涩。优质平口钳的导轨面应平整,配合间隙适中,移动时阻尼均匀,不应出现明显卡顿或松旷。
检查丝杆与传动顺畅度
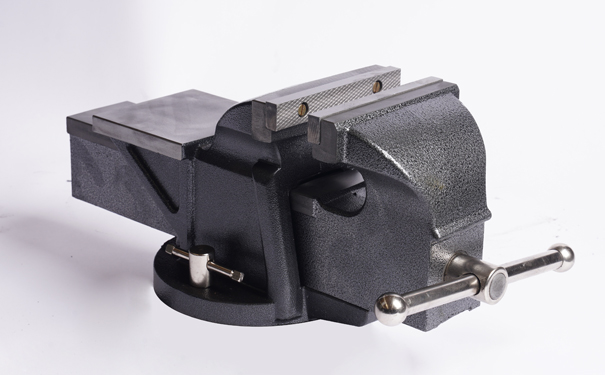
丝杆是夹紧力的主要传动部件,应重点观察螺纹是否完整、转动是否顺畅、是否存在明显旷量。丝杆材料通常需要具备较高强度和耐磨性,常见选择包括合金钢或工具钢,并经过适当加硬处理。转动手柄时,若出现卡滞、异响、回弹或夹紧后明显松动,说明丝杆、螺母或装配状态可能存在不足。
核对精度与定位稳定性
精密加工场景下,平口钳的平行度、垂直度和重复定位表现尤为重要。固定钳口、活动钳口、导轨面和底座定位面之间应有较好的位置关系,夹紧后钳口不宜明显上翘,工件也不宜上浮。有条件时,可用百分表、检验块或标准块规检查钳口平行度、垂直度和夹紧后的稳定性。批量加工或高精度加工,应优先选择精度标注清晰、检测资料较完整的型号。
观察外观工艺与防锈处理
外观细节也能反映制造水平。钳体表面应平整,无明显裂纹、砂眼、毛刺和磕碰;底座安装面应平直,定位键槽位置应清晰;涂装或防锈处理应均匀,不应有大面积流挂、脱落或锈蚀。长期在冷却液较多或潮湿环境中使用时,可关注不锈钢材质或防锈处理较好的型号,但仍需兼顾硬度和夹持强度。
结合加工需求选择规格
平口钳尺寸应根据工件大小、机床工作台空间和加工方式选择。开口过小会影响夹持范围,尺寸过大则可能占用工作台空间,增加操作负担。重切削场景应优先选择刚性强、底座稳、丝杆强度高的型号;磨床、精铣和小型零件加工则更应关注导轨精度、钳口平行度和夹紧后的稳定性。
总体来看,判断平口钳质量好坏,可从材质硬度、钳口状态、导轨配合、丝杆传动、精度稳定性、外观工艺和规格适配几个维度综合判断。选购时不要只追求低价或单一参数,而应让平口钳的性能与加工工况相匹配,这样才能兼顾夹持稳定、加工精度和长期使用表现。