发布时间:2026-11-16 访问次数:5
平口钳是机械加工与维修装配中常用的基础夹具,其状态直接影响工件的夹持稳定性、加工精度和操作安全。日常使用中,若忽视清洁、润滑、检查与规范操作,容易导致钳口磨损、丝杆卡滞、导轨松动或夹持精度下降。做好平口钳的维护保养,应从清洁、润滑、检查、操作习惯和长期存放等方面入手。
使用前后及时清洁
平口钳使用后应及时清理钳口、导轨、丝杆和底座附近的铁屑、灰尘、油污及切削残留。加工过程中产生的细小铁屑若堆积在钳口或导轨处,可能影响钳口闭合状态,也会加速活动面磨损。清洁时可使用毛刷、棉纱或压缩空气,避免让切屑长期附着在配合面上。对于精密加工场景,钳口表面应保持干净平整,减少杂质对工件表面和定位精度的影响。
活动部位定期润滑
丝杆、螺母、导轨和滑动面是平口钳保持灵活运动的关键部位,应定期进行润滑保养。润滑前可先清理表面污垢,再涂抹适量润滑脂或润滑油,避免油污过多吸附灰尘。润滑后应反复转动手柄,使活动部件运行顺畅。若发现手柄转动困难、钳口开合不灵活,应及时检查是否存在积屑、锈蚀或润滑不足等问题,避免强行操作造成丝杆或螺母损伤。
定期检查钳口磨损
钳口是直接夹持工件的部位,长期使用后容易出现齿纹磨平、崩缺、变形或夹持力下降等情况。维护时应观察钳口表面是否平整,齿纹是否仍能提供足够摩擦力。若钳口磨损明显,应及时修磨或更换,避免夹持不稳影响加工质量。对于已加工表面或较软材料,可根据需要选用软钳口或加垫保护材料,减少压痕和划伤。
关注丝杆与导轨状态
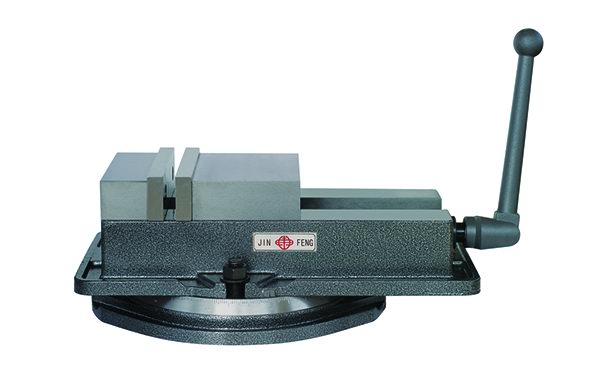
丝杆和导轨的精度会影响平口钳的夹持稳定性和重复定位表现。日常维护中应检查丝杆转动是否顺畅、螺母配合是否正常、导轨面是否有异物或明显磨损。若发现钳口夹持时出现偏斜、松动或闭合不严,应排查滑块、导轨和固定螺栓状态。对于精度要求较高的加工,还应关注钳口平行度和垂直度变化,必要时进行调整或维修。
规范操作减少损伤
平口钳的维护不仅依赖保养,也与操作方式有关。夹紧工件时应松紧适当,通常用手转动手柄即可,不宜随意使用加力杆或锤击手柄,以免损坏丝杆、螺母或钳体结构。安装工件时应尽量使其与钳口贴合,避免单点夹持或偏置受力。加工过程中若切削力较大,应合理安排夹持方向,减少工件松动和钳体受冲击。
长期停用防锈存放
平口钳长期不使用时,应先将表面清理干净,去除铁屑、水分和油污,再在钳口、丝杆、导轨等金属外露部位涂抹防锈油。存放时应避免潮湿环境和重物挤压,钳口之间可垫入保护垫,防止金属面直接接触产生锈蚀或压伤。若设备长期闲置,再次使用前应重新检查手柄转动、钳口闭合和固定螺栓状态,确认正常后再投入加工。
建立日常维护记录
对于车间或实训场所,可将平口钳维护纳入日常设备检查中。记录清洁、润滑、钳口更换、丝杆调整和异常处理情况,有助于及时发现潜在问题。定期检查不仅能延长平口钳使用寿命,也能减少因夹具状态不良导致的工件报废、加工误差和安全隐患。
总体来看,平口钳的维护保养重点在于保持清洁、润滑到位、及时检查磨损、规范操作和防锈存放。只要在日常使用中形成稳定的维护习惯,就能较好保持夹持精度,延长工具使用寿命,并为加工质量和操作安全提供可靠保障。