发布时间:2026-10-16 访问次数:0
平口钳的夹持稳定性不仅取决于夹紧力大小,也与钳口设计密切相关。不同工件在形状、材料、表面状态和加工工序上存在差异,单一钳口形式难以覆盖全部工况。选择钳口时,应从接触面积、定位重复性、防滑能力和表面保护等方面综合判断。
标准齿形钳口适合常规毛坯件
标准齿形钳口是平口钳最常见的配置,钳口表面带有交叉或单向齿纹。齿形能够增加与工件表面的摩擦,适合夹持毛坯钢件、铸铁件和一般矩形块料。其优点是结构简单、耐磨性较好、更换方便;缺点是接触点集中在齿尖,容易在已加工面上留下压痕,不适合直接夹持精加工表面或薄壁零件。
软钳口适合精密件与二次装夹
软钳口通常采用低碳钢、铝合金或铜合金等材料,可在机床上按工件外形车削或铣削出贴合面。由于接触面能够与工件轮廓匹配,夹紧力分布更均匀,重复定位精度较高。对于已加工面、圆棒、异形件或需要二次装夹的零件,软钳口能减少表面损伤,并降低因局部受力过大导致的变形风险。
硬钳口适合批量粗加工
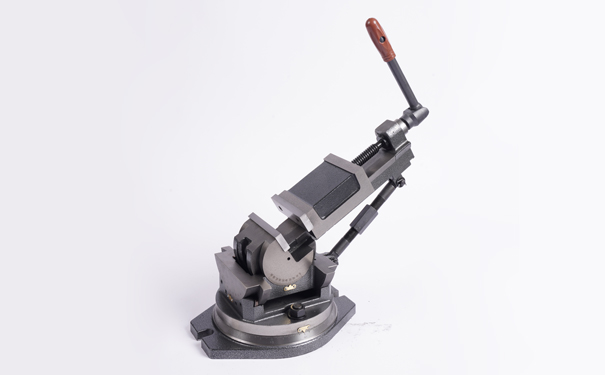
硬钳口经过热处理,硬度较高,耐磨性较强,适合大批量夹持毛坯件或粗加工工序。其齿形固定,夹持力传递稳定,长期使用不易变形。与软钳口相比,硬钳口不适合直接修形,若工件基准面不规则,容易出现局部接触,夹持稳定性会受到影响。因此硬钳口更适合形状规整、表面粗糙度要求不高的工件。
V型钳口适合圆棒与管件
V型钳口或带V型槽的钳口板适合夹持圆棒、管件、轴类零件。V型结构能够形成多点接触,使圆形工件在夹紧时不易滚动,定位也相对明确。若平口钳没有专用V型钳口,也可通过更换V型钳口板或加装V型垫块实现类似效果。对于直径变化较大的圆棒,V型钳口的适应性通常优于平面齿形钳口。
台阶钳口适合薄壁与狭长工件
薄壁件和狭长工件容易因夹紧力集中而产生变形或倾斜。带有台阶、加高面或侧向支撑结构的钳口板,可以增加夹持高度和支撑面积,使切削力更靠近钳口支撑区域。这类设计有助于减少工件悬伸,提高装夹刚性。对于易变形零件,还应配合适度夹紧力,避免过度压紧导致尺寸变化。
钳口选择应匹配工件与工序
提升夹持稳定性,不能只看钳口齿形粗细,还要结合工件材料、表面状态和加工阶段。粗加工可选用耐磨硬钳口;精加工和二次装夹优先选用软钳口;圆棒和管件适合V型钳口;薄壁、异形或角度工件可配合台阶钳口、摇块垫块等辅助结构。实际使用中,保持钳口清洁、检查齿纹磨损、保证基准面贴合,同样会影响夹持效果。