发布时间:2026-10-13 访问次数:0
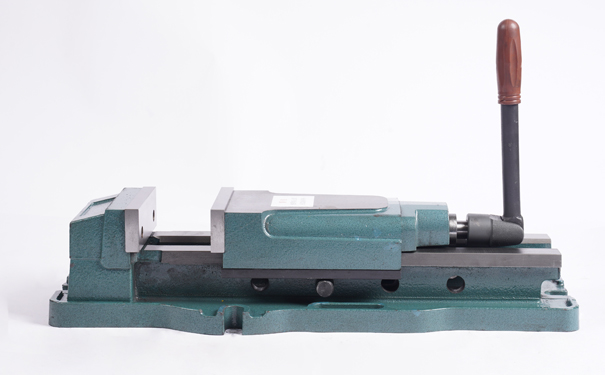
平口钳在机加工、钳工装配和维修作业中应用广泛,长期使用后容易出现夹持不稳、操作卡滞、精度下降等问题。排查时应从钳口、丝杠、导轨、底座和装夹方式入手,先判断是夹具本身问题,还是操作不当导致。
夹持不牢固
夹持不牢通常与钳口磨损、钳口错位、工件未贴实或夹紧力不足有关。可先检查钳口齿纹是否磨平、崩缺,清理钳口和工件表面的铁屑、油污。装夹时让工件靠在固定钳口和垫铁上,用铜棒轻敲确认贴合后再锁紧。若钳口磨损严重,应更换或修磨。
手柄转动卡滞
手柄转动困难、发涩或中途卡住,多因丝杠、螺母、导轨内进入切屑、油泥或出现锈蚀。可拆下活动钳身,清理丝杠和导轨,去除毛刺和锈迹,再涂抹适量润滑脂。若丝杠弯曲、螺纹损伤或螺母磨损,会出现明显空行程和卡顿,建议更换丝杠螺母组件。
夹紧力不足或忽大忽小
夹紧力不足可能来自丝杠螺母磨损、手柄松动、钳口接触面不平或润滑不当。若手柄转动轻松但夹不紧,应检查螺母是否磨损、丝杠是否有轴向窜动。过度润滑也会降低传动摩擦,影响自锁效果。必要时可更换磨损件,并重新调整钳口贴合状态。
钳口平行度超差
两钳口不平行会导致工件受力不均、夹持偏移或表面压伤。可用百分表或塞尺检查固定钳口与活动钳口在钳口全长范围内的平行度。若偏差明显,应检查导轨间隙、镶条松紧和钳口安装面。导轨磨损较大时,可调整镶条或修复贴合面,使活动钳身移动平稳、无明显晃动。
工件装夹偏移
工件加工后尺寸漂移,常见原因是装夹面有异物、夹紧力方向不合理、平口钳未找正或底座松动。装夹前应清洁钳口和垫铁,确保工件基准面贴实。精密加工前可用百分表校正固定钳口与机床坐标轴的平行度,并按对角顺序紧固底座压板螺栓。
底座松动或振动
平口钳底座固定不牢,会在切削中产生位移和振动。应检查底座螺栓、T型槽滑块和压板是否紧固,底面是否贴合工作台。若底面有磕碰、毛刺或锈蚀,需清理修复后再安装。重载加工时,应让主切削力朝向固定钳口一侧,提高装夹稳定性。
液压平口钳夹不紧
液压平口钳夹紧无力,常见原因包括液压油不足、油路堵塞、密封圈老化或钳口磨损。可检查油位、油质和管路是否渗漏,必要时补充或更换同型号液压油。若加压后仍无力,应检查油缸、活塞和密封件状态,并同步检查钳口磨损情况。
日常维护建议
使用后应及时清理切屑和冷却液,擦干导轨、丝杠和非夹持部位,涂抹薄层防锈油。长期停用时,钳口应适当松开,避免丝杠和螺母长期受力。定期检查钳口、丝杠、导轨、底座螺栓和液压密封件,可减少故障发生,保持夹持精度。