发布时间:2026-10-10 访问次数:0
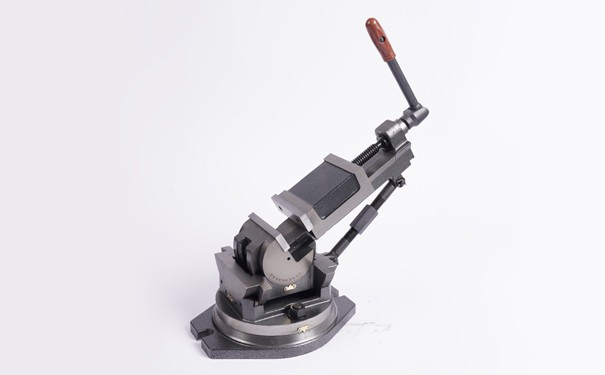
平口钳是机加工中常用的夹持工具,但面对异形工件时,不能简单套用规则工件的装夹方式。异形工件往往存在曲面、台阶、斜角或不规则轮廓,夹持时需要重点考虑定位、受力、防变形和防打滑等问题。只有在保证工件稳定、定位准确的前提下,才能进行后续加工。
合理选择夹持部位
夹持异形工件时,应优先选择刚性较好、接触面积较大的部位作为夹持点。如果夹持位置过薄或悬空较多,受力后容易出现位移或变形。对于有台阶、凸台或已加工面的工件,应尽量利用这些部位与钳口接触,使夹持力传递更均匀,避免只靠一点或一条窄边受力。
保证工件定位可靠
定位是异形工件装夹的关键。平口钳的两个钳口通常只能提供平面夹持力,异形工件与钳口之间容易出现间隙。此时可配合平行垫铁、V型块、角度垫块或专用衬块使用,使工件在夹紧前就处于正确位置。夹紧后还应检查工件是否翘起,防止加工过程中发生位移。
控制夹紧力大小
夹紧力不足会导致工件松动,夹紧力过大又可能造成变形或表面压伤。对于薄壁件、细长件或已精加工表面,应适当降低夹紧力,并在钳口处增加铜垫、铝垫或软钳口,减少夹持痕迹。夹持过程中可以边调整边观察,确保工件既不会移动,也不会因受力过大而变形。
防止工件打滑和转动
异形工件与钳口接触面较小,摩擦力不足时容易打滑。可以通过增加垫块、使用齿形钳口或在非重要表面增加辅助支撑来提高稳定性。对于圆形、弧形或多面体工件,可考虑采用V型块配合平口钳夹持,使工件在径向和轴向都得到约束,减少加工时的转动风险。
注意加工受力方向
夹持状态不仅要满足静止时的稳定,还要考虑切削力的作用方向。如果切削力使工件趋向脱离钳口,即使夹紧力较大也可能出现松动。因此,装夹时应尽量让主要切削力指向固定钳口或支撑面,使工件在加工过程中更加稳定。必要时可增加辅助支撑,降低振动和让刀现象。
做好装夹后检查
装夹完成后,应检查工件是否贴合垫铁、钳口是否清洁、夹紧力是否均匀。可以用铜锤轻敲工件,确认其没有翘起或晃动。对于精度要求较高的工序,还应在夹紧后复核关键尺寸或基准位置,避免因夹紧变形导致加工误差。规范检查能够有效降低返工和废品风险。