发布时间:2026-10-07 访问次数:0
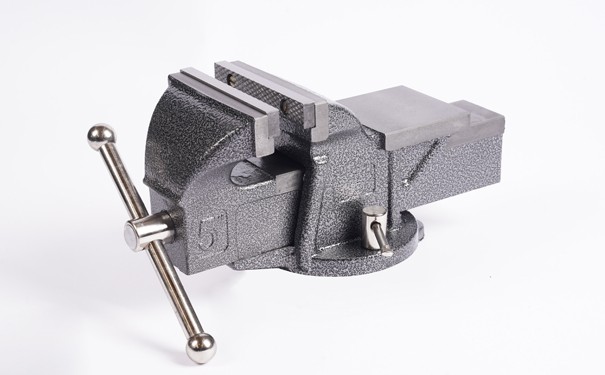
平口钳是铣床、加工中心、钻床、磨床和刨床上常用的通用夹具,主要用于夹持具有平行面的矩形、方形或规则块状工件,进行平面、台阶、沟槽、孔系等加工。普通精密平口钳更适合中小型工件;对于大型工件,通常需选用钳口宽度200mm以上的大开口平口钳,或采用多台平口钳并排配置。
适合平口钳的大型工件类型
平口钳适合加工尺寸较大但形状规则的工件,如大型矩形板类零件、模具模板、模具镶块、机床导轨座、箱体类零件的端面与侧面、法兰类零件、齿轮坯料、轴类零件的键槽加工等。若工件具有两个相对平行面,且高度不超过钳口深度过多,平口钳可提供稳定的定位与夹持。
长工件需采用并排配置
当工件长度明显超过单台平口钳钳口宽度时,单台夹持容易出现支撑不足、振动和尺寸偏差。此时可将两台或多台高精度平口钳并排安装在工作台上,使各台钳口高度和行程误差控制在较小范围内,形成连续支撑面。该方式适合加工长导轨、长轴类零件、长条形模板和大型模具镶条。
大开口与液压平口钳的应用
对于宽度较大、切削力较强的大型钢件或铸铁件,可选用大开口平口钳、液压增力平口钳或角固式平口钳。大开口平口钳钳口张开度可达400mm以上,能够夹持较宽的板类和块类零件;液压平口钳夹紧力较大,适合重型铣削;角固式结构可减少夹紧时工件上浮,有利于保持加工尺寸稳定。
不适合平口钳的大型工件
尺寸过大、重量过高或形状不规则的大型工件,如大型机床床身、重型箱体、超大法兰、复杂支架等,通常不宜直接使用普通平口钳装夹。此类工件更适合采用压板、T型螺栓、定位块、角铁或专用夹具直接固定在工作台上,以保证受力均匀和装夹安全。
综合评估
平口钳可以加工部分大型工件,但前提是工件具有平行基准面、尺寸在钳口张开度和钳口深度范围内,且切削力不会引起明显振动。对于超长工件,可采用多台并排配置;对于超宽、超重或异形工件,应改用压板或专用夹具。选型时应重点核对钳口宽度、开口度、钳口深度、夹紧力和机床工作台承载能力。