发布时间:2026-09-30 访问次数:0
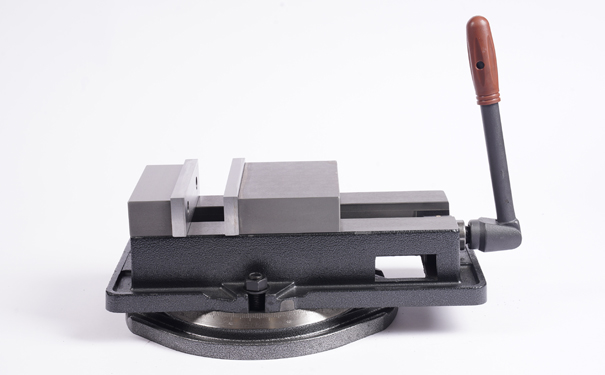
平口钳可以用于精细零件加工,但并不是所有平口钳和装夹方式都适合。普通机用平口钳主要用于一般铣削、钻孔等加工,若直接用于高精度、薄壁或表面要求较高的零件,容易出现定位误差、夹持变形和表面压痕。精密平口钳通过提高钳口平行度、导轨精度和重复定位稳定性,能够更好地满足精细加工需求。
精度基础取决于钳体状态
精细加工首先要求夹具本身精度稳定。平口钳的固定钳口与活动钳口需要保持良好平行度,钳体底面与导轨面应保持平整。若钳口磨损、丝杠间隙过大或导轨面有拉伤,工件装夹后会出现微小倾斜,影响平面度、垂直度和孔位精度。生产现场可用百分表检查钳口平行度和垂直度,必要时进行修磨或更换钳口。
夹持力控制影响变形风险
精细零件往往刚性较低,尤其是薄壁件、小铝件和已加工表面件,对夹持力较为敏感。夹紧力过大,工件会产生弹性变形,加工后回弹,造成尺寸偏差;夹紧力不足,又可能在切削过程中松动。实际操作中应避免使用加力杆强行锁紧,可根据材料硬度、壁厚和切削力大小调整夹紧力度。对软金属和已精加工面,可加垫铜皮、铝皮或使用软钳口,减少表面损伤。
装夹方式决定稳定性
平口钳装夹时应让工件基准面紧贴固定钳口,下方垫等高平行垫铁,使受力均匀。工件被夹持部分不宜过短,悬伸过长会增加振动风险。铣削时主切削力宜朝向固定钳口,这样可借助机床和钳体刚性抵抗切削力,减少工件位移。对异形件,可配合V型块、角度垫铁或专用定位块使用,提高定位可靠性。
适用场景与局限性
平口钳适合加工形状规则、具有平行基准面、尺寸适中的精细零件,如小型块状件、板类件、模具镶件、精密垫块和孔系零件。对于超薄件、环形件、复杂曲面件或要求全周无压痕的零件,平口钳的直接夹持能力有限,可考虑采用真空吸盘、磁力吸盘、液压夹具或专用工装。这样既能保证装夹稳定,又能降低变形和表面损伤风险。
提升精细加工效果的方法
要让平口钳更好地服务于精细零件加工,应从夹具选择、装夹工艺和过程控制三方面入手。优先选用精度较高的精密平口钳,定期清理钳口和工作台铁屑,避免杂质影响定位。装夹前去除毛刺,装夹后用百分表复核位置,加工中及时清理切屑,防止局部压伤。通过规范操作和合理夹具搭配,平口钳能够在多数精细加工场景中保持较好的稳定性和经济性。